Jak lakierować uzwojenie silnika
Zanurzanie i wygrzewanie, VPI, kroplowanie, pędzel i natrysk: jak działa każda metoda i która pasuje do twojego warsztatu.

Dlaczego metoda ma znaczenie
Lakier do uzwojeń chroni tylko to, do czego dotrze. Metoda decyduje o tym, jak głęboko lakier wniknie między druty, ile powietrza pozostanie w żłobkach i jak równomiernie utwardzi się powłoka. Ten sam lakier może dać zwarte, ciche uzwojenie przy jednej metodzie i miękkie, na wpół wypełnione przy innej. Najpierw wybierz metodę odpowiednią dla twojego warsztatu, a potem lakier, który jest do niej przeznaczony. Na stronie lakier do uzwojeń silników porównujemy opcje schnące na powietrzu, do suszenia w piecu i dwuskładnikowe według klasy termicznej, a na stronie lakier do silników elektrycznych pokazujemy, który pasuje do którego silnika.
1. Zanurzanie i wygrzewanie (impregnacja przez zanurzanie)
To standardowa metoda w warsztatach rewindingu i w wielu fabrykach.
- Oczyść uzwojenie i podgrzej je, aby usunąć wilgoć. Ciepłe uzwojenie lepiej przyjmuje lakier.
- Zanurz je w zbiorniku z lakierem i trzymaj, aż przestaną się wydobywać pęcherzyki.
- Wyjmij i pozwól nadmiarowi ocieknąć, w miarę możliwości obracając uzwojenie, aby lakier nie gromadził się w kałużach.
- Wysusz na powietrzu lub wygrzej w piecu, zależnie od lakieru.
Do zanurzania stosuje się zarówno lakiery schnące na powietrzu (OR 1xx), jak i lakiery do suszenia w piecu (OR 3xx). Lakiery do suszenia w piecu dają najtwardszą powłokę i najwyższą siłę wiązania; zobacz lakier schnący na powietrzu czy do suszenia w piecu.
2. Impregnacja próżniowo-ciśnieniowa (VPI)
Uzwojenie umieszcza się w szczelnym zbiorniku. Najpierw próżnią wyciąga się powietrze, następnie wpuszcza się lakier lub żywicę i wtłacza ją w uzwojenie pod ciśnieniem, a na koniec element utwardza się w piecu. VPI wypełnia żłobki najpełniej i jest powszechne w maszynach średniego i wysokiego napięcia oraz w dużych silnikach. Wymaga zbiornika próżniowo-ciśnieniowego, pieca i żywicy przeznaczonej do VPI, zwykle systemu bezrozpuszczalnikowego. Do VPI produkujemy OR-305, lakier do transformatorów suszony w piecu, który można także zanurzać lub natryskiwać. Do uzwojeń silników i linii VPI można również użyć jednoskładnikowego, rozpuszczalnikowego lakieru klasy H OR-300; jego rozpuszczalnik wrze poniżej około 10 mbar, więc użyj pułapki kondensacyjnej i odpowiednio ogranicz próżnię. Napisz do nas, podając dane swojego zbiornika i utwardzania.
3. Impregnacja kroplowa
Żywica jest wkraplana na podgrzane, powoli obracające się uzwojenie i wciągana w nie siłami kapilarnymi, a następnie utwardzana ciepłem. Jest szybka i zużywa mało materiału, dlatego stosuje się ją w produkcji seryjnej małych silników, alternatorów i twornika. Wymaga dedykowanego sprzętu i bezrozpuszczalnikowej żywicy przeznaczonej do kroplowania.
4. Pędzel
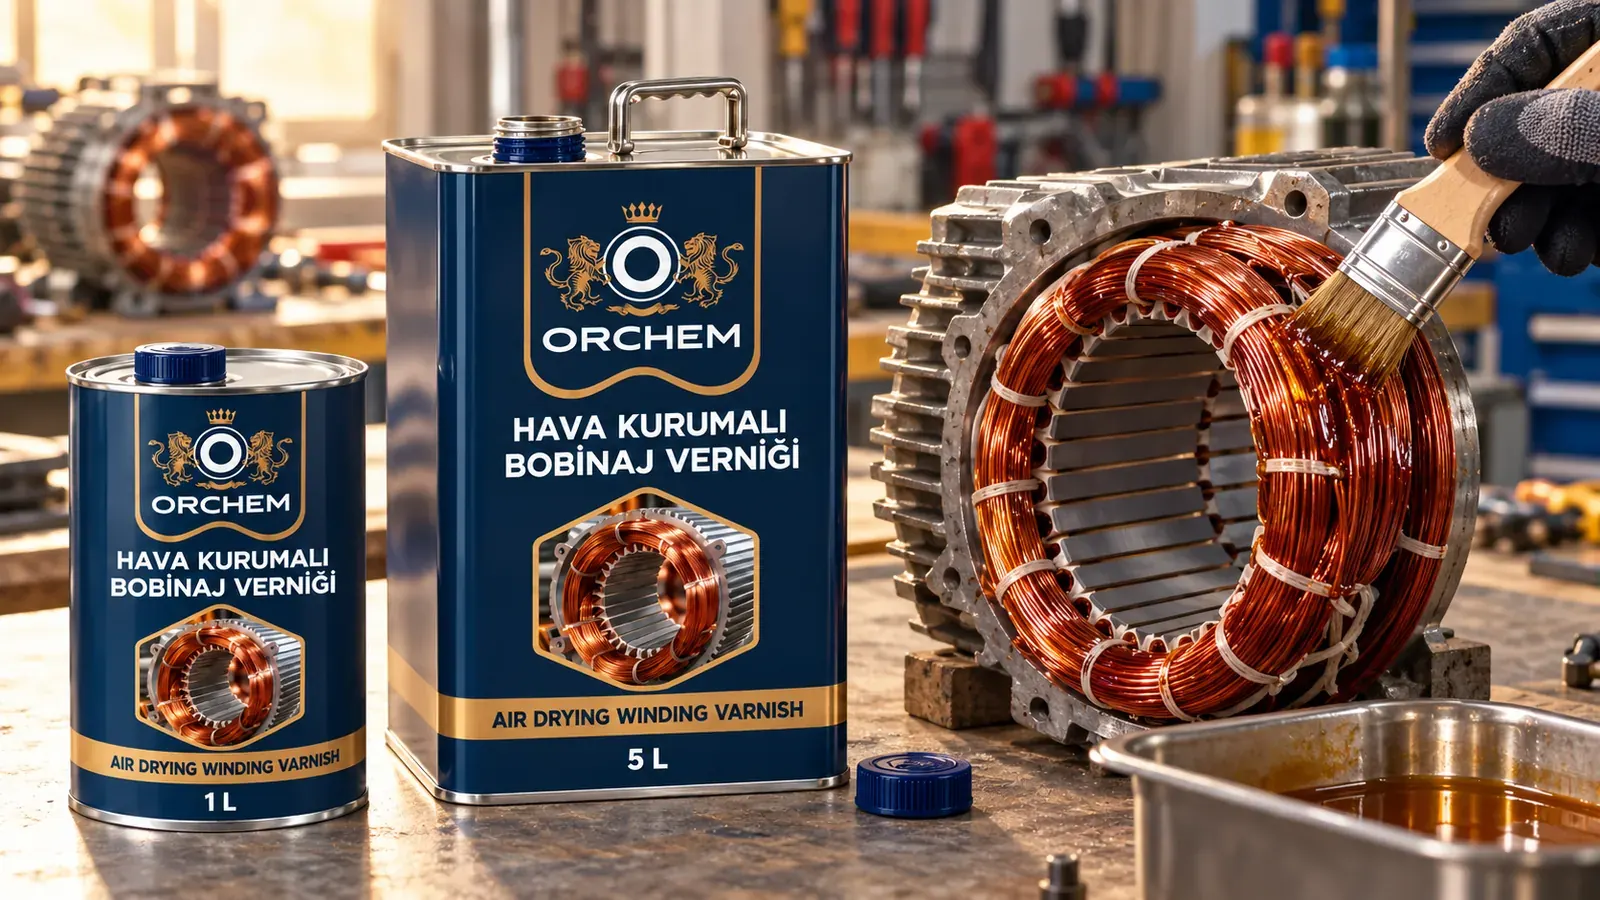
Lakier wtłacza się w uzwojenie pędzlem. Pędzel jest praktyczny przy naprawach, dużych uzwojeniach, których nie da się zanurzyć, i pracach na miejscu. Nie wnika tak głęboko jak zanurzanie, więc nakładaj obficie, wtłaczaj między druty i pozwól każdej warstwie wyschnąć. Do pędzla nadają się lakiery schnące na powietrzu, takie jak OR 1xx, lub dwuskładnikowy lakier klasy H OR-114.
5. Natrysk
Natrysk pokrywa powierzchnie: czoła uzwojeń, połączenia i zaciski. Jest idealny do poprawek, napraw w terenie i ochronnej warstwy wierzchniej po lakierowaniu, ale nie impregnuje uzwojenia. Nasz spray izolacyjny do silników to schnąca na powietrzu farba izolacyjna klasy F do tego zadania.
Która metoda pasuje do twojego warsztatu?
| Metoda | Wnikanie | Wyposażenie | Typowy użytkownik |
|---|---|---|---|
| Zanurzanie i wygrzewanie | Dobre | Zbiornik do zanurzania; piec do lakieru suszonego w piecu | Warsztaty rewindingu, producenci silników |
| VPI | Najwyższe | Zbiornik próżniowo-ciśnieniowy, piec | Maszyny SN/WN i duże |
| Kroplowanie | Bardzo dobre | Podgrzewana, obrotowa linia do kroplowania | Produkcja seryjna małych silników |
| Pędzel | Umiarkowane | Brak | Naprawy, prace na miejscu, duże uzwojenia |
| Natrysk | Tylko powierzchnia | Brak | Poprawki, zaciski, warstwa wierzchnia |
Kroki obowiązujące przy każdej metodzie
- Zaczynaj od czystego i suchego. Olej, kurz i wilgoć uniemożliwiają wiązanie lakieru. Stare uzwojenia podgrzej.
- Rozcieńczaj tylko właściwym rozcieńczalnikiem. Każdy lakier ma własny; zobacz poradnik o proporcji rozcieńczalnika.
- Nie zostawiaj grubych kałuż. Nadmiar lakieru pozostaje w środku miękki i spowalnia utwardzanie.
- Przestrzegaj utwardzania. Lakiery schnące na powietrzu potrzebują pełnego czasu schnięcia; lakiery do suszenia w piecu potrzebują pełnego czasu w temperaturze. Uzwojenie, które na powierzchni wydaje się suche, może nie być utwardzone w środku; zobacz dlaczego lakier do uzwojeń nie schnie.
- Dobierz klasę termiczną. Klasa lakieru musi być co najmniej taka jak klasa uzwojenia; zobacz jakiego lakieru do uzwojeń użyć.

Pytania
Jaki jest najczęstszy sposób lakierowania uzwojenia silnika?
Impregnacja przez zanurzanie: podgrzane uzwojenie zanurza się w lakierze, aż przestaną się wydobywać pęcherzyki, odciekanie, a następnie suszenie na powietrzu lub wygrzewanie w piecu, zależnie od lakieru.
Czy VPI jest lepsze od zanurzania?
VPI wypełnia uzwojenie najpełniej i jest preferowane w maszynach średniego i wysokiego napięcia oraz dużych, ale wymaga zbiornika próżniowo-ciśnieniowego i żywicy przeznaczonej do VPI. Do większości prac rewindingowych wystarcza staranna impregnacja przez zanurzanie.
Czy mogę po prostu nałożyć lakier pędzlem lub natryskiem na uzwojenie?
Pędzel sprawdza się przy naprawach i uzwojeniach, których nie da się zanurzyć, jeśli lakier zostanie dobrze wtłoczony między druty. Natrysk pokrywa tylko powierzchnię; stosuj go do poprawek, zacisków i warstw wierzchnich, a nie jako główną impregnację.
Skąd mam wiedzieć, że lakier jest w pełni utwardzony?
Stosuj się do czasu schnięcia lub harmonogramu wygrzewania z karty TDS lakieru. Powierzchnia, która wydaje się sucha, nie jest dowodem; gruby lub zgromadzony lakier może w środku pozostać miękki.
Zaktualizowano: