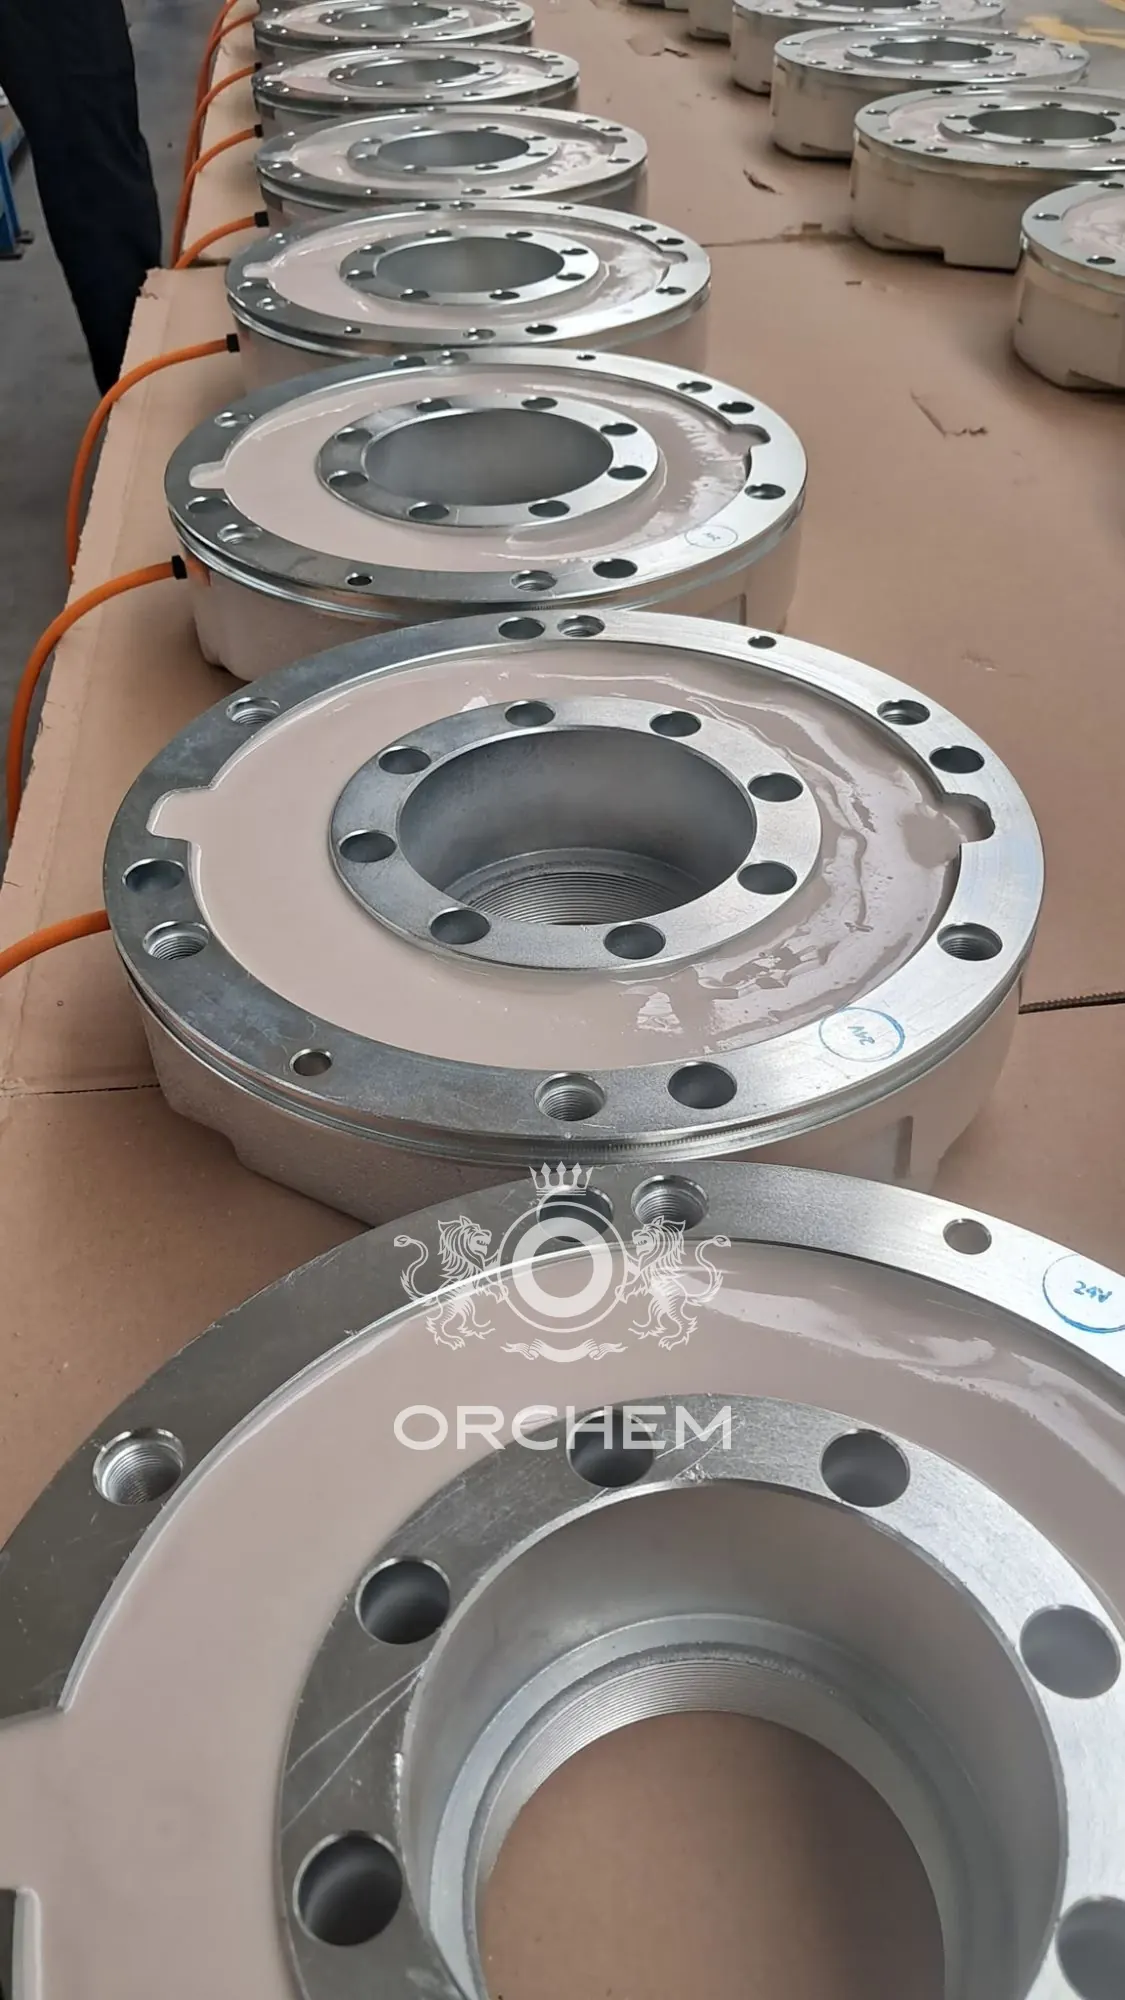

EPC-620 resina epóxi antichama para encapsulamento
Epóxi 2K com carga, antichama e livre de halogênios; cura em temperatura ambiente, sem estufa.
Informações técnicas
| Tipo | Sistema de fundição epóxi 2K livre de halogênios, antichama, com carga mineral e sem solventes |
|---|---|
| Proporção de mistura | A : B = 5 : 1 (em peso; 100 : 20) |
| Pot life | 20 min (25 °C, 500 g) |
| Tempo de gel | 30–40 min (25 °C, 100 g) |
| Desmoldagem | 24 h (25 °C) |
| Cura completa | 7 dias (25 °C); não precisa de estufa |
| Temperatura mínima de aplicação | 15 °C |
| Viscosidade da mistura | 2.000–3.500 mPa·s (25 °C) |
| Dureza | 70–75 Shore D |
| Temperatura máx. de operação contínua | 150 °C |
| Resistência à chama | Formulada na faixa UL 94 V-0 (não certificada); livre de halogênios |
| Rigidez dielétrica | 20–22 kV/mm (IEC 60243) |
| Resistividade volumétrica | 3–8 × 10¹⁴ Ω·cm (IEC 62631) |
| Embalagem | Kit de 30 kg: 25 kg de A (balde plástico de boca larga) + 5 kg de B (lata); outros tamanhos sob consulta |
| Validade | 12 meses (ambos os componentes; 5–30 °C, local seco, embalagem original fechada) |
Tempo de secagem, viscosidade e embalagens estão na TDS do produto.
Baixar a TDS detalhada (PDF)
Os valores resumidos estão na tabela acima. Para a TDS detalhada, com todos os métodos de ensaio e as informações de aplicação e armazenagem, deixe seu nome e e-mail; o PDF é baixado na hora.
EPC-620 é um sistema epóxi bicomponente para fundição e encapsulamento de componentes elétricos e eletrônicos. É livre de halogênios, antichama, com carga mineral e sem solventes. Cura em temperatura ambiente; não precisa de estufa nem de pós-cura. O acelerador já está contido no componente B.
Onde é usado?
- Fundição de bobinas de freios e embreagens magnéticas dentro de carcaças de aço,
- Encapsulamento de bobinas, sensores, transformadores e componentes indutivos,
- Encapsulamento de módulos elétricos e eletrônicos contra umidade, vibração e impacto,
- Embutimento e encapsulamento onde se busca resistência à chama.
Por que um epóxi antichama com carga?
A viscosidade da mistura é baixa, por isso a resina penetra bem entre os enrolamentos. A matriz flexibilizada mantém baixas as tensões internas quando os enrolamentos de cobre e as carcaças de aço aquecem e esfriam. A carga mineral dá dureza e estabilidade dimensional à massa curada. A formulação é livre de halogênios e foi formulada na faixa UL 94 V-0; o produto não é certificado.
O material curado atinge 70–75 Shore D e é adequado para operação contínua até 150 °C. A rigidez dielétrica é de 20–22 kV/mm. Apresenta boa resistência à água, à umidade, a óleos minerais e sintéticos e a ácidos e bases diluídos.
Etapas de aplicação
- Mexa bem o componente A, incluindo o fundo; uma leve sedimentação da carga é normal.
- Leve os dois componentes a 20–25 °C. As peças devem estar limpas e sem óleo; não despeje em carcaças de aço frias.
- Pese A:B = 5:1 em peso (por exemplo, 10 kg de A + 2 kg de B).
- Misture por 3–4 minutos sem incorporar ar e raspe as laterais do recipiente. Não deixe a massa misturada parada; ela aquece por reação exotérmica.
- Despeje em até 20 minutos, devagar e a partir de um único ponto. Deixe descansar por 5–10 minutos. Faça fundições profundas em duas etapas.
- A peça pode ser desmoldada após 24 horas. A cura completa leva 7 dias a 25 °C.
Aquecer o componente A a 30–35 °C melhora a fluidez; o pot life cai então para cerca de 15 minutos. Use desmoldante sem silicone em moldes abertos. Faça ensaios térmicos ou aplique carga total no mínimo após 48 horas, de preferência após 7 dias. A temperatura mínima de aplicação é 15 °C.
Armazenamento e segurança
Os dois componentes se conservam por 12 meses na embalagem original fechada, em local seco, a 5–30 °C. O componente B é sensível à umidade e ao dióxido de carbono; feche-o logo após o uso. Um leve espessamento de B é normal.
O componente A é irritante e sensibilizante da pele; o componente B é corrosivo. Use luvas de nitrila e óculos de segurança e ventile o local. Use máscara PFF3 ao cortar ou lixar material curado.
Para outros sistemas de fundição, veja resinas de fundição e resinas de poliuretano e epóxi. Para impregnação de enrolamentos, veja nossas linhas de verniz isolante elétrico e verniz para transformadores.
Perguntas
O EPC-620 precisa de estufa?
Não. O EPC-620 cura em temperatura ambiente; não precisa de estufa nem de pós-cura. Pode ser desmoldado após 24 horas e atinge a cura completa em 7 dias a 25 °C.
Qual é a proporção de mistura?
A:B = 5:1 em peso (100:20). Por exemplo, adicione 2 kg do componente B a 10 kg do componente A. Não estime a proporção a olho; pese.
O EPC-620 tem certificação UL 94 V-0?
Não. O EPC-620 é livre de halogênios e formulado na faixa UL 94 V-0, mas não é certificado.
Qual é o pot life?
20 minutos para uma mistura de 500 g a 25 °C. Aquecer o componente A a 30–35 °C melhora a fluidez, mas reduz o pot life para cerca de 15 minutos.
Pode ser usado em bobinas de freio com carcaça de aço?
Sim. Sua matriz flexibilizada mantém baixas as tensões internas com enrolamentos de cobre e carcaças de aço sob ciclos térmicos. Não despeje em carcaças de aço frias; faça fundições profundas em duas etapas.
Qual é a validade e quais as condições de armazenamento?
Os dois componentes se conservam por 12 meses a 5–30 °C, em local seco, na embalagem original fechada. O componente B é sensível à umidade; feche a embalagem imediatamente.