Qu'est-ce que la VPI ? Comment se fait l'imprégnation sous vide et pression ?
Les étapes de la VPI, sa différence avec le trempage et l'arrosage, le vernis à utiliser et les erreurs courantes.
Que signifie VPI ?
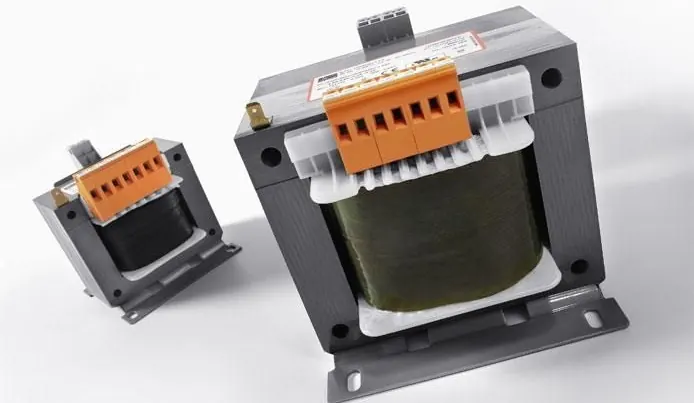
VPI signifie imprégnation sous vide et pression (vacuum pressure impregnation). Le bobinage est placé dans une cuve fermée, d'abord mis sous vide, puis noyé de vernis, puis mis sous pression. Le vide extrait l'air et l'humidité du bobinage. La pression pousse ensuite le vernis dans les plus petits interstices entre les fils, les bobines et l'isolant d'encoche.
Le but est de ne laisser aucun vide d'air dans le bobinage. Les vides d'air conduisent mal la chaleur, retiennent l'humidité et, à haute tension, peuvent être le point de départ de décharges partielles. Avec la VPI, ces vides sont en grande partie remplis de vernis. Le bobinage devient un bloc solide et résistant, qui évacue mieux la chaleur.
Comment se fait la VPI ? Le procédé étape par étape
- Préparation et nettoyage : le bobinage est nettoyé. Il ne doit rester ni huile, ni poussière, ni résidu d'ancien vernis.
- Préchauffage et séchage : la pièce est chauffée au four pour chasser l'humidité. On la laisse ensuite refroidir jusqu'à une température adaptée au vernis.
- Vide : la pièce entre dans la cuve de VPI, la cuve est fermée et l'on fait le vide. L'air et l'humidité restante sont extraits du bobinage.
- Remplissage de vernis : toujours sous vide, le vernis est admis dans la cuve jusqu'à recouvrir entièrement le bobinage.
- Pression : le vide est rompu et la cuve est mise sous pression avec de l'air sec ou de l'azote. Le vernis est poussé au cœur du bobinage.
- Évacuation et égouttage : la pression est relâchée et le vernis retourne dans la cuve de stockage. On laisse la pièce s'égoutter pour éliminer l'excédent de vernis.
- Cuisson : la pièce est cuite au four. Si possible, on la fait tourner pendant la cuisson pour que le vernis ne coule pas et ne s'accumule pas d'un seul côté.
Le niveau de vide, les temps de maintien, la pression et les conditions de four ne sont pas fixes. Ils dépendent de la taille de la pièce, du type de bobinage, du vernis et de l'équipement de l'usine. Pour la partie vernis, consultez la fiche technique (TDS) du produit.
Ce que la VPI apporte au bobinage
- Meilleur transfert de chaleur : un bobinage dont les vides sont remplis transmet plus facilement la chaleur au noyau et à la carcasse, et chauffe donc moins.
- Tenue mécanique : fils et bobines sont collés ensemble. Le bobinage bouge moins sous les vibrations et les efforts de court-circuit.
- Résistance à l'humidité et aux saletés : l'humidité et la poussière pénètrent plus difficilement dans une structure fermée et remplie.
- Qualité reproductible : le procédé étant maîtrisé, chaque pièce donne un résultat similaire.
Ces gains ne s'obtiennent qu'avec de bonnes pratiques. Si le séchage, l'entretien du vernis ou la cuisson sont négligés, la VPI ne tiendra pas ses promesses.
VPI, trempage ou arrosage
| Caractéristique | VPI | Trempage | Arrosage |
|---|---|---|---|
| Pénétration | La plus profonde ; les vides sont en grande partie remplis | Bonne ; s'améliore avec le préchauffage et les trempages répétés | Limitée ; dépend de l'opérateur |
| Vides d'air | Les moins nombreux | Modérés | Plus nombreux |
| Équipement nécessaire | Cuve vide-pression, cuve de stockage, four | Bac de vernis, four ou zone de séchage | Simple ; récipient et dispositif d'égouttage |
| Idéal pour | Transformateurs, machines de grande taille et haute tension, production en série | Moteurs petits et moyens, transformateurs | Réparations et rebobinages à l'unité |
| Investissement | Élevé | Moyen | Faible |
| Entretien du vernis | La viscosité et la propreté du vernis en cuve se contrôlent régulièrement | La viscosité du bac se contrôle | Mélangé frais à chaque fois |
En résumé : la VPI donne le meilleur résultat mais demande un investissement. Le trempage est un bon compromis pour la plupart des ateliers. L'arrosage est pratique pour les petits travaux. Nous abordons aussi les méthodes d'application dans notre guide quel vernis de bobinage utiliser.
Où utilise-t-on la VPI ?
- Transformateurs : surtout les transformateurs secs, où un bobinage solide et sans vides est essentiel.
- Machines de grande taille et haute tension : dans les moteurs et générateurs moyenne et haute tension, les vides d'air présentent un risque de décharges partielles.
- Service sévère : machines exposées à de fortes vibrations, à la poussière, à l'humidité ou à une forte charge thermique.
- Production en série : lignes où la même pièce doit être imprégnée avec la même qualité à chaque fois.
Quel vernis utiliser pour la VPI ?
La VPI utilise en général des vernis séchant au four. Un vernis qui reste longtemps dans une cuve ne doit pas sécher tout seul, et une fois dans le bobinage il doit polymériser complètement au four. Les vernis séchant à l'air ne conviennent pas à ce travail.
Dans la gamme Orchem, le vernis de transformateur séchant au four OR-305 convient à la VPI. C'est un vernis de classe H (180 °C) qui peut aussi s'appliquer par trempage et au pistolet. Pour les bobinages de moteur et les lignes VPI, l'OR-300 convient aussi : c'est un vernis monocomposant à base de solvant, cuit au four, de classe H (180 °C), qui s'applique également par trempage. Comme il contient du solvant, celui-ci bout lorsque le vide descend sous environ 10 mbar, ce qui provoque moussage, vides et contamination de l'huile de la pompe à vide. Utilisez un piège à condensation et limitez le vide en conséquence. Sans four, regardez du côté du vernis de transformateur séchant à l'air OR-105. Pour un choix général, lisez notre page vernis pour transformateurs et le guide vernis séchant à l'air ou au four.
Chaque usine a un volume de cuve, un type de pièce et un four différents. Contactez-nous pour le bon vernis et la bonne viscosité, nous chercherons ensemble.
Erreurs courantes en VPI
- Imprégner sans sécher : l'humidité du bobinage est scellée sous le vernis et la résistance d'isolement baisse. Nous en parlons dans pourquoi la résistance d'isolement est faible après vernissage.
- Charger la pièce trop chaude : le vernis peut épaissir trop tôt à son contact, ou son solvant s'évaporer brutalement. Laissez la pièce refroidir à une température adaptée.
- Vide trop court : si l'air n'est pas complètement extrait, le vernis ne peut pas entrer dans les vides.
- Vernis de cuve épais ou sale : avec le temps, le vernis épaissit et se charge de saletés. Contrôlez régulièrement la viscosité, ajustez avec son propre diluant et filtrez au besoin. Voir notre gamme de diluants.
- Égouttage insuffisant : l'excédent de vernis coule dans le four et laisse des coulures et des surépaisseurs.
- Cuisson insuffisante : un vernis pas complètement polymérisé reste collant et ne donne pas toute son isolation. Commencez à compter le temps quand la pièce elle-même atteint la température.
- Air de mise en pression humide : l'air utilisé pour la pression doit être sec ; sinon il ramène de l'humidité dans le bobinage.


Questions
Qu'est-ce que la VPI ?
VPI signifie imprégnation sous vide et pression. Le bobinage est mis sous vide dans une cuve fermée, noyé de vernis et mis sous pression, de sorte que le vernis atteint les plus petits vides. La pièce est ensuite cuite au four.
Quelle est la différence entre la VPI et le trempage ?
Dans le trempage, la pièce est plongée dans un bac de vernis ouvert. En VPI, le vide extrait l'air et la pression pousse le vernis. La VPI pénètre donc plus profondément et laisse moins de vides d'air, mais elle demande plus d'équipement.
Quel vernis utilise-t-on pour la VPI ?
On utilise en général des vernis séchant au four. L'OR-305 d'Orchem, un vernis de transformateur séchant au four de classe H, et le vernis moteur OR-300, cuit au four et de classe H, conviennent à la VPI. Les vernis séchant à l'air ne conviennent pas à la VPI.
Quelles machines utilisent la VPI ?
Surtout les transformateurs, les moteurs et générateurs moyenne et haute tension, les machines en service sévère et les lignes de production en série.
Quelles valeurs de vide et de pression faut-il en VPI ?
Il n'y a pas de valeur fixe. Cela dépend de la taille de la pièce, du type de bobinage, du vernis et de l'équipement de l'usine. Pour la partie vernis, consultez la fiche technique (TDS) du produit ou demandez-nous.
Faut-il sécher le bobinage avant la VPI ?
Oui. Le bobinage doit d'abord être chauffé et séché au four, puis refroidi à une température adaptée. S'il n'est pas séché, l'humidité est scellée sous le vernis et la résistance d'isolement baisse.
Mis à jour: